
beginner
-
Posts
227 -
Joined
-
Days Won
3
Content Type
Profiles
Forums
Events
Gallery
Everything posted by beginner
-
Доброго дня. Так понимаю, на НН это ваша вакансия висит "Оператор обрабатывающего центра Yilmaz AIM 4320" с зарплатой от 200 т.р. на руки? Судя по описанию, нужен сотрудник, который и программировать будет, и работать на станке будет. Если не получается найти 2 в 1, может попробовать найти отдельно того, кто будет программировать, а за станок поставить обычного квалифицированного работника? А за станком следить - есть же наверное в конце концов у вас начальник производства, мастер на худой конец, под присмотром которого работник трудится. Техник или механик всяко иметься должен. Может даже технолог какой завалящийся найдется. Вы ж судя по описанию на НН компания большая, с 2000 года на рынке с долей 15%. Или уже и в таком варианте тоже ничего и никого найти не получается?
- 1 reply
-
- 1
-
-
Еще хочу упущение 3-летней давности исправить. Не отписался в свое время, как решился вопрос с первой проблемой, по которой тему создавал: Исправляюсь (вдруг кому понадобится эта информация). Дело было не совсем в переломе кабеля, но очень рядом. По словам техника, которого приглашали, чтобы разобраться с поломкой, проблема была в разъеме, якобы штекер с пинами управляющего кабеля оси Y не совсем плотно садился на свое место. При ремонте присутствовать не удалось, фото не было сделано. Так что приходится верить на слово.
-
Надеюсь, удалось мне разобраться, как шлифовку на нашем столе ESL настраивать надо. Сначала подбором коэффициента пересчета нужно настроить, чтобы правильно определялось изменение радиуса диска (это наподобие параметра на энкодере, которым вращение вала (обороты) в пройденное расстояние переводят). Как настраивал. Подложил под диск 1-е стекло, в ручном режиме опустил диск, через Диагностику посмотрел, какой радиус диска измерил, положил второе стекло толщиной 4 мм, измерил. Дальше начал менять коэффициент, и снова измерять на одном стекле и двух. И так до тех пор, чтобы разница стала максимально близка к 4 мм (толщине второго стекла). После подбора коэффициента вторым параметром (смещение) в точке измерение на столе уже надо получить фактический диаметр диска (это как вроде «нулевой» точки для положения диска). Значение коэффициента, которое было ранее установлено прежним владельцем, давало неверное измерение. С измерением вначале не все гладко было. Значение плавало, в диапазоне 2 мм точно. Датчик машинально протер, как обычно, и значение чуть меньше плавать стало. Тогда датчик хорошо очистил, и поверхность шестерни капролоновой, куда датчик направлен, капитально очистил с химией. Значение радиуса стало около 0,5 мм плавать, не больше. Потом вечером уже прочитал ответ tehnic, что датчик и ответная пластина (у нас, правда, без нее шестерня) должны быть чистые. За это спасибо, прочитал, и понял, что верной дорогой иду. Видимо из-за загрязнения у нас постепенно стало неправильно определять радиус, и стало происходить, как описывал алгоритм работы A_V_N (за что ему еще раз выражаю благодарность) – с учетом плавающего значения да еще и неровности стола разница в значениях становилась меньше 2 мм. Опробовать после настройки в деле, к сожалению, толком не получилось, начал не до конца на подъем отрабатывать цилиндр , поднимающий/опускающий диск. Ну, это мелочи, надеюсь, в понедельник механики разберутся с цилиндром, и проверим работу шлифовки. В общем, еще раз спасибо всем за помощь.
-
Стол у нас модель ESL-37/26 2008 года. Переделка 3J Servis. Это, кажется, Ян Кус, если не ошибаюсь? Замер радиуса делает на сукне. Да, координату места измерения можно заменить. Огромное спасибо за совет и пояснения по алгоритму. Буду дальше разбираться. Не слишком нагло будет, если спрошу, можете еще внести ясность по настройке параметров измерения радиуса? Параметров для настройки определения высоты два штуки - коэффициент пересчета (согласно мануала единица измерения некие mm/bin) и смещение в мм. Как они влияют на результат, понятно. В принципе, получается настроить с помощью только коэффициента, без использования смещения. Вопрос: как правильно этими параметрами пользоваться?
-
Добрый день. Проблема с работой блока шлифовки. Появляется предупреждение "Шлифовальный диск на войлоке" и работа останавливается. Сначала ошибка возникала периодически и примерно в одном и том же месте стола, в котором была неровность поверхности и был виден зазор между листом стекла и сукном, а при надавливании рукой, наезде шлифовального диска или режущего ролика видно как лист прогибается. Соответственно, грешили на неровность стола, а поскольку не знаем как вообще работает эта система определения положения диска, предположили, что при наезде на это место лист прогибается, цилиндр пытается опустить диск ниже, по какой-то причине это не происходит в требуемое определенное время, сопротивление на диске при вращении и, следовательно, на двигателе уменьшается, система это видит, и выдает ошибку. А потом эта ошибка стала возникать в любом месте стола, где нет прогиба стола, даже в момент, когда после определения радиуса диска делается правка о кромку стекла. Пробовал на небольших кусках стекла, которые точно лежат плотно. Все равно ошибка. Связано ли это с определением радиуса диска? Эксперименты с изменением параметром определения радиуса ничего не дали. Уменьшал получаемое значение радиуса, увеличивал - результат тот же, ошибка "Диск на войлоке"
-
Пояснение для ТС: Этот пример с СПД24 - как исключение из правил. По всей предыдущей практике ну не должно было в таком пакете стекло взорваться. Но, видимо, есть всякие другие разные факторы - качество стекла, включения всякие, возраст)) Про возраст - это шутка юмора, хотя все может быть...
-
По поводу выбора стеклопакета. Сначала из практики, наблюдений, опыта: У нас на нашей даче неотапливаемой окна с СПО24 уже лет 10. Пакеты в норме, хотя морозы были сильные. И у многих так. А вот 40-е пакета у частника в жилых домах на мансардах, которые не отапливаются, и в новостройках до запуска отопления трещат как за здрасти, особенно небольшого размера прямоугольной формы (но это больше для новостроек характерно). Дома у меня, как раньше говорили, деревянные евроокна (старые уже, на них еще желтая Рото стоит) с СПД24 4-6-4-6-4. У этих СПД24 в балконных глухарях в сильные морозы стекла слипаются. Так вот, пару лет назад в НЕ самый жуткий мороз в оконном глухарьке всего-то около 450х1300 взорвалось внешнее стекло. Все по методичке, с рисунком песочные часы или бабочка - кома как нравится. Вот что ему надо было? Больше 20 лет простояло, всякие холода видело. В общем, в целом из опыта использования в Сибири (а Киров - не Сибирь все-таки) - в порядке снижения вероятности разрушения от перепада температуры я бы расположил так: 1. СПД40 и толще (но такие в ПВХ 58 мм не встанут) 2. СПД32 4-10-4-10-4 3. СПО24 4-16-4 Все зависит от размера камеры, которое втягивает стекло В СПД40 - это 14 мм, в СПД32 - это 10 мм, а вот в СПО24 - это всего 8 мм (16 пополам), там в одну камеру оба стекла втягивает.
-
Kaban ac1030 линейка неработает
beginner replied to Roman39's topic in Оборудование для производства
код для доступа к калибровке 123 если нужно, есть мануал на русском. Перевод так себе, конечно, но при желании разберетесь. Сюда файл выложить не дает, могу отправить на почту -
Жидкость для резки стекла дагаз glasscut a30: осторожно!
beginner replied to TheKogt's topic in Стекло и стеклопакеты
Цисориум 5503 -
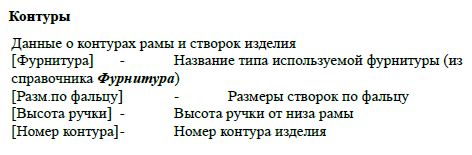
Думаю, вам надо воспользоваться Дизайнером отчетов. Найдите в сети мануал по СуОк 6 или 7, и руководство по FastReport. Если будет желание, разберетесь. Или обратитесь к программистам
-
-
А может оно и к лучшему, что рисок и эксцентриков найти не можете. Переключатель он в голове по большей части находится. Вам для чего зима-лето переключать понадобилось?
-
Доброго дня. Михаил, целью предложенного Вами опыта будет продемонстрировать, что образец только с первичной герметизацией за указанное время наберет воды, а только со вторичной - нет? Я прав?
-
Могу сказать, что и как используем мы на нашем элюматеке на "вертикальной" фрезе на операции под корпус замка. На данный момент фрезы HM 10x75 мм emmegi или Lorenz На "вертикальной" фрезе Обороты около 18-20 тыс., врезание 0,15 м/мин, подача 0,5-0,8. Попутное Вам на своем центре - только самим подбирать параметры. Судя по фото, под корпус у вас попутное фрезерование, а под цилиндр похоже на встречное.
-
Маятниковая пила для армирования
beginner replied to alejandro52's topic in Оборудование для производства
А у нас вместо маятниковой поставили ленточную. Сначала относились скептически к удобству работы, но полдня работы - и мнение поменяли. Очень важно подобрать правильно полотно. Пилим же без СОЖ. Сначала ставили якобы Германию, но они отлетали на раз. А сейчас Китай - но хватает надолго. -
Доброго дня. Купили стол Lisec, мал-помалу запускаем в работу. С первыми проблемами на пробных резках вроде справились. Начали пробовать резать рабочую выгрузку. И на первом же листе где-то в середине процесса выдало ошибку номер 198 по оси Y "Positive HW limit reached". При этом движение голова в этот момент начала по оси Х. И находилась голова примерно в центре листа. Повторно запустил - результат тот же и там же. Полазил по параметрам, попробовал изменить параметр "Axe is limited by the software limits" со значения ncON на ncOFF. Не помогло. Предполагаю, что связано не с железом, а непосредственно с раскроем. Но документация у нас со станком довольно скудная (хотя может больше официально и не бывает). Вообщем, прошу помочь. Если помощь не предполагает общего доступа к ней, пишите в личку. Заранее спасибо
-
Если Lenerva оператор на станке, то вынужден согласиться. Печально это, но так, к сожалению, много где. А так, конечно, всем плюсую - и Elektrik1982, и viktor24 - как говорится, "ви таки оба правы"
-
URBAN GLSP 200N настройка угла штапикореза
beginner replied to Антон Целищев's topic in Помогите выбрать, вопрос к инженеру
На бесцулажном штапикорезе угол регулируется положением подвижного упор, имитирующего прижатие к стеклу. Положение упора задается длиной упорных болтов на барабане. Но чтобы все было отпилено правильно, нижние направляющие пластины должны обеспечивать угол раскроя 45 градусов и угол отпила (угол атаки) 90 градусов. Регулировку надо начинать с этого. Кстати, и подвижный упор может быть не 90 градусов по отношению к дискам. Бог его знает, что там могли крутить да что-нить куда-нить подкладывать предыдущие ремонтеры да настройщики роялей. На нашем станке чего только не было под пластинами, когда первый раз их снял и под них заглянул.- 1 reply
-
- 2
-
-
Если еще актуально Те, кто делает ламинацию, рекомендуют US601-Z8 Африканская вишня
-
Вполне возможно, просто пришло время заменить концевик. Кстати, концевики на боковых упорах, которые отвечают за определение наличия изделия и его вида (рама или створка) тоже иногда приходится менять.
-
727 модель вряд ли принципиально отличается от 747 (просто фрез только 2, а не 4 можно установить). На 747 при движении двигателя концевик, расположенный на кронштейне с двигателем, упирается в один из 4 болтов-упоров. Эти болты и надо крутить, чтобы установить ход двигателя для каждой из фрез.
-
Спасибо
-
Дозировочный цилиндр отвердителя также, как и у Tal-60, должен находиться параллельно гидроцилиндру?
-
Доброго дня. Уже понял, что Tal-50 - зверь редкий на наших просторах. Мануал на него есть, но, правда, очень куцый. Крайне нужна информация, как устанавливается соотношение смеси компонентов. Система в нем отличается от Tal-60. Может кто-нибудь помочь? Можно в личку.
-
Конечно же, могу. Напоследок только разик сумничаю: советую вам "Кувалдой чтоль отх@ячить эту створку". Удачи вам в борьбе со свистом.